Quyma quyish
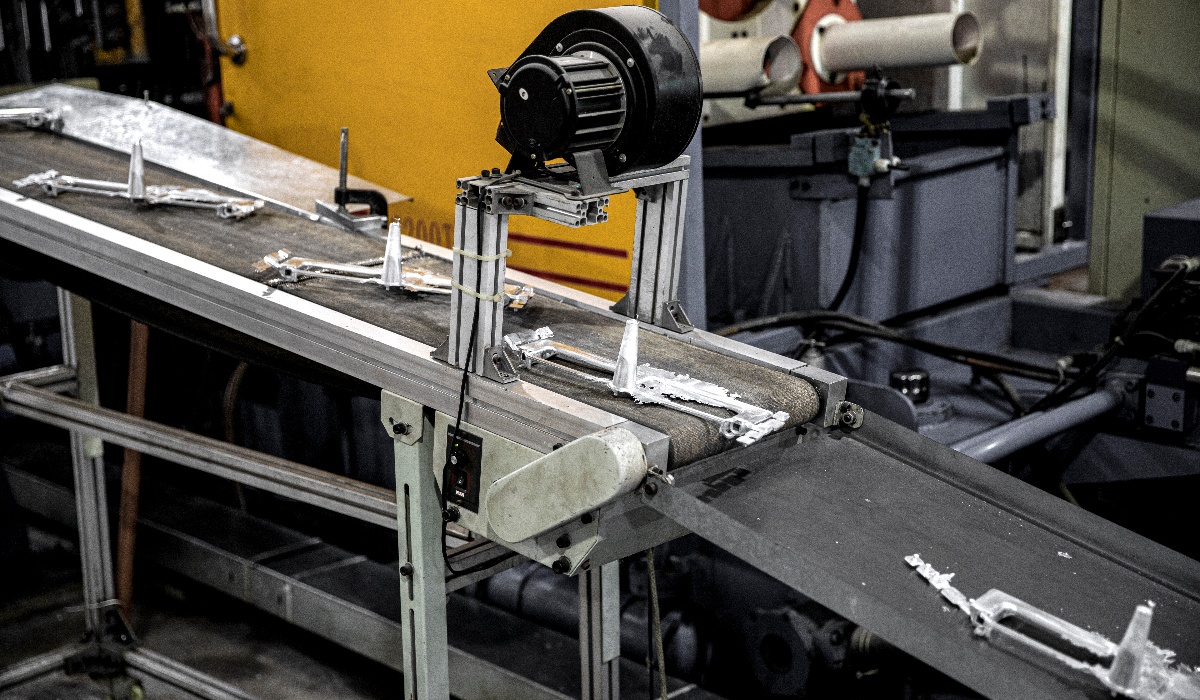
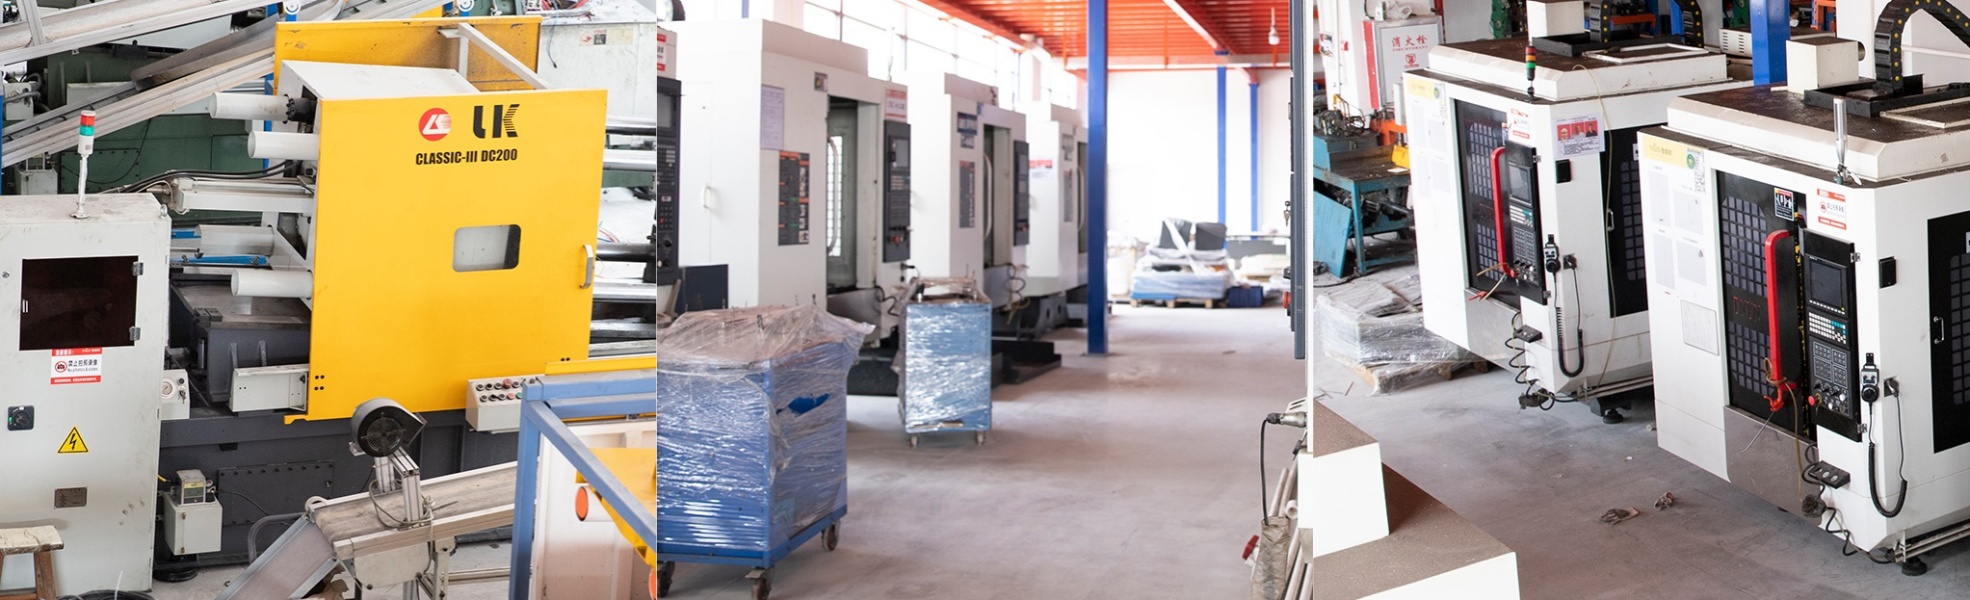
Qolipga quyish jarayoni eritilgan metallni yuqori bosim ostida qolipga bosish orqali turli xil murakkab shakldagi eshik apparat qismlarini hosil qilishdan iborat. Metallning sovishi va qotib qolishining oldini olish uchun bu jarayon juda qisqa vaqt ichida bajarilishi kerak. Suyuq metall qolipga quyilgandan so'ng, uni sovutish va qotib olish kerak. Sovutish jarayoni odatda qismning o'lchami va shakliga qarab bir necha soniyadan bir necha daqiqagacha davom etadi. Sovutgandan so'ng, qism qolipdan chiqariladi va keyinroq qayta ishlanadi.
Mashinasozlik
Olib tashlangan blankalar va quyma qoldiqlar odatda ba'zi keyingi ishlov berish jarayonlarini, masalan, burg'ulash, sirtni qayta ishlash, ishlov berish (burg'ulash, urish) va boshqalarni talab qiladi. Ushbu protseduralar dizayn talablariga javob berish uchun qismlarning sirt sifati va o'lchov aniqligini oshirishi mumkin.
CNC (Kompyuter raqamli boshqaruvi)
CNC jarayoni dastgoh asboblarining harakati va ishlashini boshqarish uchun kompyuter dasturlaridan foydalanadi va eshik apparat qismlari uchun turli xil kesish, frezalash, tornalash, burg'ulash va boshqa ishlov berish vazifalarini samarali va aniq bajarishi mumkin.
CNC dastgohlari inson aralashuvisiz uzluksiz ishlashi mumkin, bu esa ishlab chiqarish samaradorligini sezilarli darajada oshiradi. Murakkab qismlarni qayta ishlash vaqti sezilarli darajada qisqartiriladi va ishlab chiqarish sikli sezilarli darajada kamayadi.
Dasturlar va asboblarni o'zgartirish orqali CNC dastgohlari turli qismlarning ishlov berish ehtiyojlariga tezda moslasha oladi. Bu moslashuvchanlik CNC jarayonini kichik partiyali, mijozlar tomonidan moslashtirilgan ishlab chiqarish modellari uchun moslashtiradi.
Jilo berish
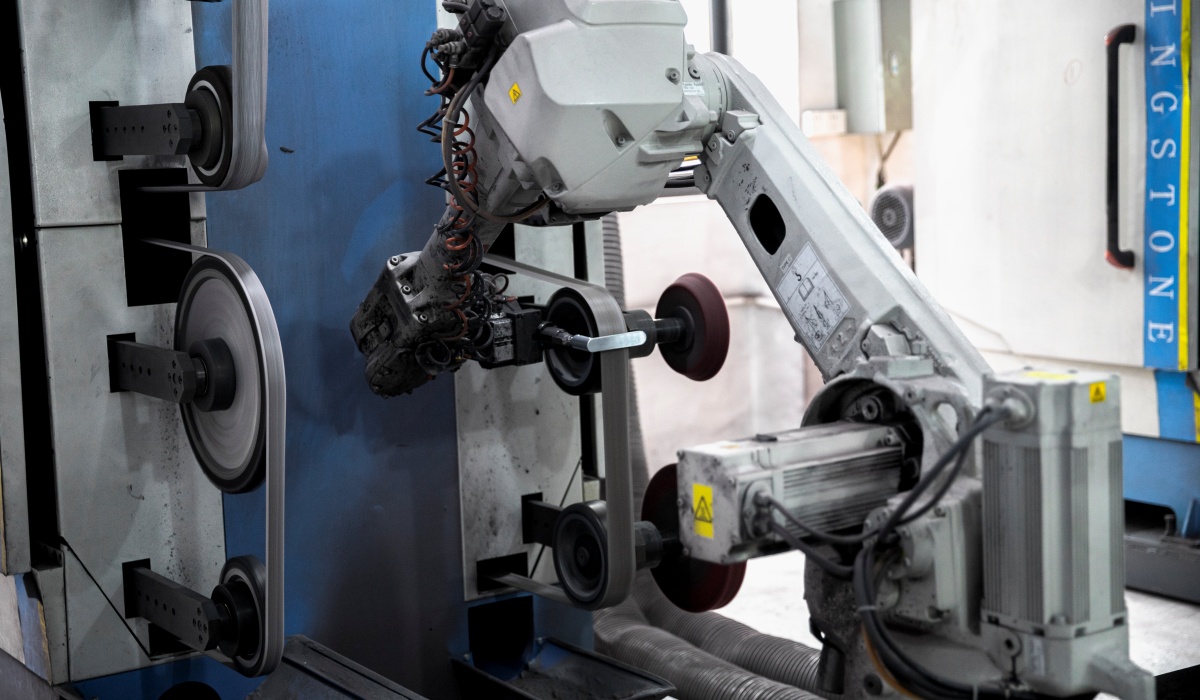
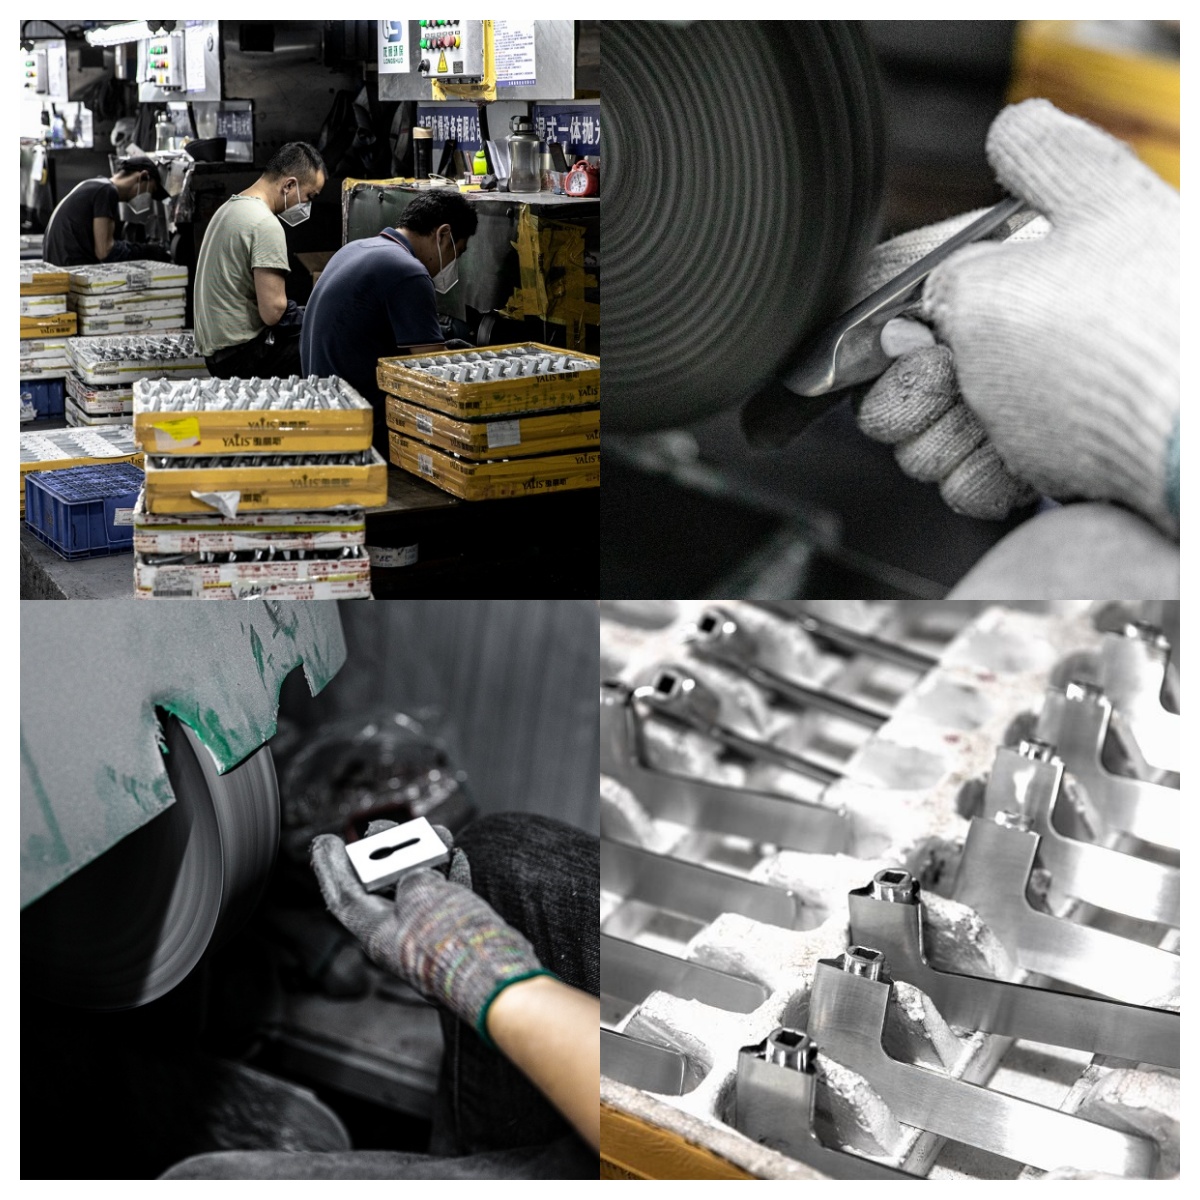
Jilo berish har doim muhim. Bizda 15 ga yaqin tajribali ishchi ishlaydigan o'zimizning jilo berish zavodimiz bor. Birinchidan, biz "chaqnashlar" va "darvoza izlari"ni jilolash uchun qo'pol (katta abraziv donali) abraziv kamarlardan foydalanamiz. Ikkinchidan, biz shakllarni jilolash uchun mayda (mayda abraziv donali) abraziv kamarlardan foydalanamiz. Va nihoyat, biz yaltiroq sirtni jilolash uchun paxta g'ildiragidan foydalanamiz. Shu tarzda, elektrokaplama havo pufakchalari va to'lqinlarga ega bo'lmaydi.
Yuzaki ishlov berish jarayoni: elektrokaplama/purkagich bo'yoq/anodizatsiya
Apparat mahsuloti yuzasidagi iflosliklar ishlov berilgandan so'ng, rang qo'shish vaqti keldi. Bu jarayon "elektrokaplama" deb ataladi va bu jarayondan o'tgan mahsulot elektrokaplama qismlari deb ataladi.
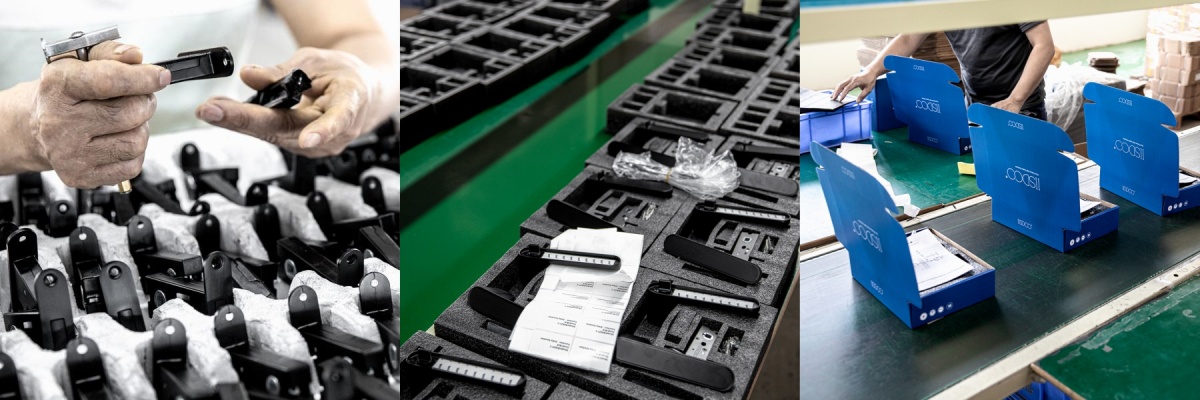
Yig'ilish
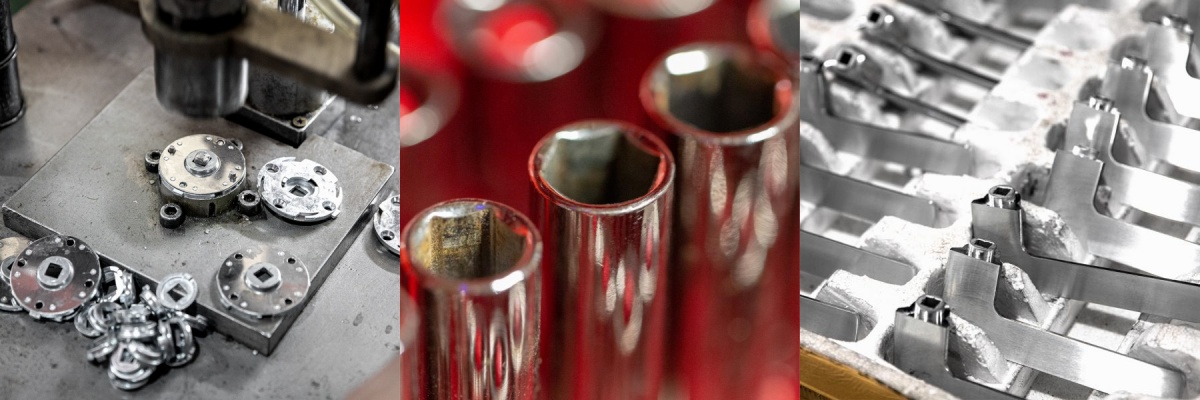
Tutqich va taglikning kombinatsiyasi: Tutqich qismi va taglikni vintlar yoki qisqichlar bilan birlashtiring va har bir qism orasidagi ulanish mustahkam va bo'shashmasligiga ishonch hosil qiling.
Funksional sinov: Yig'ishdan so'ng, aylanish, kalit va boshqa operatsiyalar muammosiz ishlashiga va tiqilib qolmasligiga ishonch hosil qilish uchun eshik tutqichida funktsional sinov o'tkazing.